
Daelong, egy kínai székhelyű fröccsöntő szerszámgyártó, több mint 30 éves iparági tapasztalattal, precíziós szerszámmegoldásokat kínál nagy mennyiségű műanyag csomagolás gyártásához. A96-os üreges 29 25 nyakú kisállat-előforma öntőforma tűszelepes kapuvalAz igényes PET-előforma-gyártáshoz tervezték, amely ötvözi a nagy üreges elrendezést, a szabályozott melegcsatornás rendszert és az automatizált gyártóberendezésekkel való kompatibilitást, hogy támogassa az italok, élelmiszerek és a napi vegyi csomagolási alkalmazások egyenletes teljesítményét.
A nagy teljesítményű PET-előforma közvetlenül befolyásolja a gyártás hatékonyságát, a méretállandóságot, az anyagfelhasználást és a palackok minőségét. A 96 üreges konfiguráció lehetővé teszi a gyártók számára, hogy több előformát állítsanak elő minden egyes befecskendezési ciklusban, míg a tűszelepes kapu melegcsatorna-rendszere segít szabályozni az olvadék szállítását az egyes kapukon. A kompatibilis Nestal fröccsöntő gépeket és ötállomásos robotautomatizálást használó gyártók számára a megfelelő formatervezés támogathatja a stabil, megismételhető gyártást. Ez a cikk elmagyarázza az öntőforma működési elveit, a kulcsfontosságú anyagválasztást, a mérnöki előnyöket, a kiválasztási kritériumokat, a karbantartási követelményeket és a gyakorlati szempontokat a nagy üregű PET-előforma-beruházás értékeléséhez.
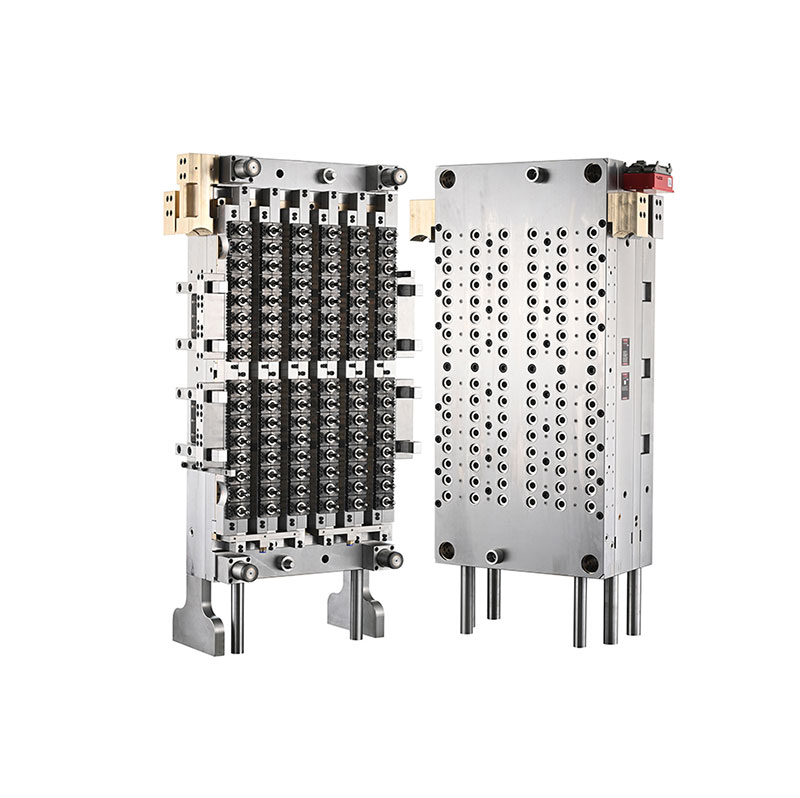
A PET előformák fröccsöntött alkatrészek, amelyeket ezt követően újra felmelegítenek, majd nyújtással, fúvással palackokká vagy más tartályokká formálnak. Méreteik, anyageloszlásuk, nyak geometriája és felületi állapota befolyásolja a kész csomagolás teljesítményét.
Egy 96 üreges öntőforma 96 egyedi üregpozíciót tartalmaz, így egy megfelelően konfigurált fröccsöntő rendszer akár 96 előformát is képes kialakítani egy teljes fröccsöntési ciklusban. Ez az elrendezés különösen alkalmas azoknak a gyártóknak, akik jelentős gyártási kapacitásra vágynak anélkül, hogy számos különálló fröccsöntő gépre támaszkodnának.
A 29/25-ös nyak specifikáció azonosítja a tervezett nyakkivágást. A vásárlóknak megrendelés előtt meg kell erősíteniük a pontos menetprofilt, a tömítési méreteket, a záróelemek kompatibilitását és a megfelelő nyakkivágási rajzot. Ezek a részletek határozzák meg, hogy a kész előforma illeszkedik-e a tervezett kupakhoz és palackfújási folyamathoz.
A Daelong termékinformációi szerint ez a forma ötállomásos robotrendszerrel felszerelt Nestal fröccsöntő gépekhez készült. A tényleges kompatibilitást meg kell erősíteni a vevő gépmodellje, a nyomólap méretei, a befecskendezési kapacitás és az automatizálás konfigurációja alapján.
A nagyüregű fröccsöntés során az olvadt PET egyenletes elosztása az összes üreg között komoly mérnöki kihívás. Az olvadékhőmérséklet, a nyomás, az áramlási ellenállás vagy a kapu teljesítményének változásai különbségeket okozhatnak az előforma tömegében, megjelenésében és méretpontosságában.
A tűszelepes kapu melegcsatornás rendszere egy mozgatható szelepcsapot használ a kapu nyitásának és zárásának vezérlésére. A rendszert úgy tervezték, hogy kezelje az olvadék bejutását az egyes üregekbe, és tisztább kaputerületeket és egyenletesebb töltést eredményezhet, ha helyesen tervezték, karbantartják és szinkronizálják a befecskendezési folyamattal.
A Daelong ehhez a modellhez PC-VG sorozatú szelepes kapu melegcsatornás rendszert ír elő. A végeredmény a melegcsatorna általános kialakításától, a szelepcsap állapotától, a hőmérséklet-szabályozástól, a befecskendezési beállításoktól, a hűtési teljesítménytől és a PET-gyanta előkészítésétől függ. A vásárlóknak formapróbát és mintaértékelést kell kérniük, hogy ellenőrizzék a tényleges működési körülményeik melletti teljesítményt.
Az anyagválasztás elengedhetetlen egy nagy üregű PET-előforma öntőformához, mivel az egyes alkatrészek különböző hő-, nyomás-, súrlódás- és ismétlődő mechanikai mozgás kombinációkat tapasztalnak. A megfelelő szerszámacélok és forrócsatornás anyagok elősegítik a méretstabilitást, a kopásállóságot és a megbízható, hosszú távú működést.
Az alábbi táblázat összefoglalja a Daelong által ehhez az öntőformához közzétett anyagokat és műszaki információkat.
| Összetevő | Meghatározott anyag | Megjelent Hardness | Mérnöki cél |
|---|---|---|---|
| Üreg és mag | Németország 2316 acél | HRC 42–45; precíziós edzés HRC 50-54-ig | Kialakítja az előforma geometriáját és támogatja a kopásállóságot |
| Nyakgyűrű | Németország 2316 acél | HRC 45–50 | Kialakítja a nyak felületét és a záródási felületet |
| Szelepcsap | Japán SKD51 acél | HRC 58–60 | Szabályozza a kapu nyitását és zárását |
| Hot runner fúvóka | Amerikai berillium réz | HRC 37 | Támogatja a hőátadást a fúvókaszerelvényben |
| Elosztó lemez | H13 acél | HRC 35–38 | Támogatja a melegcsatornás elosztó szerkezetét |
| Alaplap | P20 szerszámacél | HRC 27–32 | Szerkezeti alátámasztást biztosít az öntőforma összeállításához |
Megjegyzés: A fenti keménységi értékek a termékoldalon közzétett specifikációkat követik. A vevőknek meg kell erősíteniük a végleges anyagtanúsítványokat, a hőkezelési állapotot, az alkatrészek specifikációit és az ellenőrzési jegyzőkönyveket a jóváhagyott műszaki dokumentációban.
A Daelong 0,003–0,005 mm-es megmunkálási tűrésekről, akár 90%-os alkatrészek cserélhetőségéről és ±0,0075 mm-es előforma falvastagság-koncentrikusságáról számol be L = 100 mm-nél. Ezek fontos technikai értékelési pontok; mérési módszereiket, ellenőrzési helyeiket és átvételi kritériumaikat a gyártás átvétele előtt meg kell állapodni.
A 96 üreges konfiguráció elsődleges előnye, hogy minden ciklusban sok előformát képes kialakítani. Megfelelő méretű befecskendező géppel, kiegyensúlyozott töltéssel, hatékony hűtéssel és automatizált kezeléssel párosítva ez az elrendezés segíthet a gyártóknak a teljesítmény növelésében, miközben jobban kihasználják a gyártási alapterületet.
Az óránként gyártott elfogadható előformák tényleges száma azonban függ a ciklusidőtől, a gép rendelkezésre állásától, a folyamatstabilitástól, a tervezett karbantartástól és az elutasított alkatrészek százalékos arányától. A termelési tervezésnek ezért az ellenőrzött kísérleti adatokat kell használnia, nem csak az üregek számát.
Az előgyártmány egyenletes súlya, nyakméretei és falvastagsága alapvető fontosságú az utánfutó feszítő-fúvással történő öntéshez. Az üregek közötti különbségek egyenetlen anyageloszláshoz, inkonzisztens palackszilárdsághoz vagy megnövekedett visszautasítási arányhoz vezethetnek.
A jól megtervezett melegcsatorna, a pontosan gyártott formaelemek és a kiegyensúlyozott hűtés segíthet csökkenteni ezeket az eltéréseket. A rutinszerű mintavétel és az üregazonosítás hasznos a problémák észleléséhez, még mielőtt azok egy nagy gyártási tételt érintenének.
A Daelong az öntőforma egyik mérnöki előnyeként a cserélhető üreges szerkezetet azonosítja. A cserélhető alkatrészek leegyszerűsíthetik a célzott karbantartást, mivel a kopott vagy sérült rész a teljes formaszerelvény cseréje nélkül is javítható.
A vásárlóknak meg kell erősíteniük a tényleges csereszabatosságot, a pótalkatrészek elérhetőségét, a cserefolyamatokat és a méretellenőrzési követelményeket. Ezek az adatok segítenek a karbantartó csapatoknak az állásidő becslésében és a megfelelő tartalék készletek elkészítésében.
A nagy sebességű előformagyártás nem csak a befecskendezési teljesítménytől függ. A robot kezelésének, hűtésének, szállításának, ellenőrzésének és a fúvóberendezésnek együtt kell működnie. A tervezett automatizálási rendszerrel való kompatibilitás csökkenti a kézi kezelést, és támogatja a kiszámíthatóbb gyártási munkafolyamatot.
A 29/25 nyakkivágás és a 96 üreges elrendezés teszi ezt a formát olyan csomagolási műveletekhez, amelyek jelentős mennyiségű PET előformát igényelnek. A kész palack alkalmassága a nyak kialakításától, az előforma súlyától, a gyanta minőségétől, a palack geometriájától és a tervezett töltési körülményektől függ.
Nem minden 29/25 nyakú felület cserélhető fel minden kupakkal vagy töltősorral. A gyártóknak ellenőrizniük kell a zárórajzokat, a hamisításra utaló jellemzőket, a lezárási követelményeket és az alkalmazandó csomagolási szabványokat, mielőtt elköteleznék magukat a formatervezés mellett.
A nagy üregű öntőforma kiválasztásához a teljes gyártási rendszer áttekintése szükséges, nem pedig az üregszámok vagy a beszerzési árak összehasonlítása. A műszakilag megfelelő formának meg kell felelnie a gépnek, a gyantának, a palack kialakításának, a gyártási célnak és a gyárban rendelkezésre álló karbantartási erőforrásoknak.
További termékinformációkért tekintse át a Daelong 96 üreges, 29/25 nyakú, tűszelepes kapuval ellátott PET-előforma formáját és a PET-előforma-megoldások szélesebb választékát.
Még egy precíziós tervezésű forma is rendszeres karbantartást igényel az egyenletes teljesítmény fenntartásához. Egy 96-üreges rendszerben egy kis probléma, amely több üreget is érint, jelentős számú hibás alkatrészt generálhat, ha észrevétlen marad.
A megelőző karbantartás csökkentheti a váratlan állásidőt, és kiszámíthatóbbá teheti az alkatrészek cseréjét. A megfelelő karbantartási intervallumot a gyártási körülményeken, a gyanta minőségén, az üzemórákon, a vizsgálati eredményeken és a gyártó ajánlásain kell alapul venni.
Egy 96 üreges PET előforma öntőforma 96 formázóüreget tartalmaz, és akár 96 előformát is képes előállítani teljes fröccsöntési ciklusonként, ha minden üreg megfelelően működik. A tényleges termelés a ciklusidőtől, a gép teljesítményétől és a termék elfogadási arányától függ.
A 29/25 jelölés a tervezett nyakkivágás konfigurációt jelöli. A pontos méreteket és a zárófelületet a jóváhagyott műszaki rajz segítségével meg kell erősíteni, hogy biztosítsák a kompatibilitást a kiválasztott kupakkal és palackokkal.
A tűszelepes tolózárrendszer szabályozza az olvadék bejutását a mozgatható szelepcsapokon keresztül. Megfelelő tervezési és folyamatbeállításokkal javíthatja a kapu konzisztenciáját, támogatja az ellenőrzött töltést, és csökkentheti a kapuval kapcsolatos bizonyos hibákat a nagy volumenű fröccsöntésnél.
A Daelong kompatibilis az ötállomásos robotrendszerrel felszerelt Nestal fröccsöntő gépekkel. Megrendelés előtt meg kell erősíteni a pontos gépmodell- és interfészkövetelményeket, beleértve a szorítóerőt, a befecskendezési kapacitást, a nyomólap méreteit és az automatizálási részleteket.
A közzétett specifikációk közé tartozik a németországi 2316 acél az üreghez, a maghoz és a nyakgyűrűhöz; Japán SKD51 acél a szelepcsaphoz; berillium réz a melegcsatorna fúvókához; H13 acél az elosztólemezhez; és P20 szerszámacél az alaplaphoz. A végső anyag- és keménységi követelményeket a vásárlási specifikációban kell megerősíteni.
A gyártóknak fenn kell tartaniuk a kiegyensúlyozott melegcsatorna-hőmérsékletet, a megfelelő befecskendezési paramétereket, a hatékony hűtést és a tiszta formázási felületeket. A rendszeres üregenkénti mintavétel és a megelőző karbantartás segít az eltérések azonosításában, mielőtt azok széles körű selejteket okoznának.
Adja meg a nyakkivágási rajzot, az előforma súlyát és méreteit, a tervezett palackfelhasználást, az injekciós gép modelljét, a gyártási célt, a gyanta specifikációit, az automatizálási követelményeket és a kívánt szállítási ütemtervet. Ezek az adatok segítik a gyártót a kompatibilitás értékelésében és pontosabb ajánlat elkészítésében.
Egy 96 üreges, tűszelepes tolózárrendszerrel rendelkező PET előforma öntőforma értékes befektetés lehet a csomagolóanyag-gyártók számára, akik nagy gyártási kapacitást, megismételhető előforma-minőséget és automatizált fröccsöntési műveletekkel való kompatibilitást keresnek. Hosszú távú értéke a precíziós tervezésen, a megfelelő anyagokon, a kiegyensúlyozott töltésen és hűtésen, a megbízható gépintegráción és a fegyelmezett karbantartáson múlik.
A Daelong ötvözi a fröccsöntő szerszámok gyártásában szerzett tapasztalatait a nagy volumenű PET előformagyártásra szánt terméktervezéssel. A vásárlási döntés meghozatala előtt a gyártóknak értékelniük kell a műszaki rajzokat, meg kell erősíteniük a gépek kompatibilitását, és egyértelmű elfogadási kritériumokat kell megállapítaniuk a formapróbákhoz és a végső szállításhoz.
Megbízható PET előforma öntőforma megoldást keres gyártósorához? Vegye fel a kapcsolatot Daelonggalhogy megvitassák a 29/25 nyakra vonatkozó specifikációkat, az előforma tervezését, a gép konfigurációját és a kimeneti követelményeket. Látogasson el a termékoldalra, vagy lépjen kapcsolatba velünk, és kérjen műszaki részleteket és gyártási igényeire szabott árajánlatot.


